in der Unikatfertigung erkennen
Die Aufgabe
lebt von Wiederholung. In der Unikatfertigung gibt es sie nicht — jede Bahn hat eine andere Belastung.
Datenquellen zu einem auswertbaren Signal zusammengeführt: Maschinendaten, hochauflösende Sensorik am Werkzeug und das aus der Geometrie simulierte Zeitspanvolumen
Messreihen im Fräsversuch, bei zwei und variierender Drehzahl und Vorschub
Ergebnisse in einem beidseitig unterzeichneten Abnahmedokument bestätigt
Kurz zum Kunden
Premiumhersteller von Fahrzeugen mit weltweiter Produktion. Auftraggeber ist ein Bereich, der Innovation, Digitalisierung und Datenanalyse verantwortet und Verfahren erprobt, bevor sie in die Serienfertigung gehen.
Unsere Lösung
Ein Sensorsignal aus der Fertigung ist ohne die Geometrie, unter der es entstand, nicht deutbar.
Die Aufgabe
lebt von Wiederholung: Wer dieselbe Bewegung tausendmal fährt, lernt, wann das Werkzeug nachlässt. In der Unikatfertigung gibt es diese Wiederholung nicht. Jedes Werkstück hat eine andere Geometrie, jede Bahn eine andere Belastung, und ein Signal, das steigt, kann genauso gut von der Form kommen wie vom Verschleiß. Die Frage ist deshalb keine Modellfrage, sondern eine Messfrage: Lässt sich auch dort erkennen, wo sich nichts wiederholt — und welche Datenquelle reicht dafür aus?
Unser Ansatz
zuerst, Modell danach. Der erste Schritt war nicht das Sammeln von Daten, sondern das Verstehen des Prozesses: Was passiert beim Eintauchen des Fräsers ins Material, wann ist er von vier Seiten umgeben und wann von zwei, welche Größen wirken überhaupt auf die Qualität. Erst daraus ergab sich, welche Daten zu erheben sind. Wer umgekehrt beginnt, sammelt Signale, die hinterher niemand deuten kann — und trainiert Modelle auf Zusammenhänge, die es nicht gibt.
Das CAD-Modell als Sensor. Zusammengeführt wurden drei Quellen: die Grobmaschinendaten mit Prozessparametern und Achskoordinaten, eine hochauflösende Sensorik am Werkzeug für Biegemoment, Zug- und Druckkräfte sowie Torsion, und drittens das aus der Bauteilgeometrie simulierte Zeitspanvolumen. Die dritte ist die ungewöhnliche und der eigentliche Hebel: Sie sagt für jeden Punkt der Bahn, wie viel Material in diesem Moment abgetragen wird — ohne einen einzigen zusätzlichen Sensor, allein aus Daten, die für die Fertigung ohnehin vorliegen.
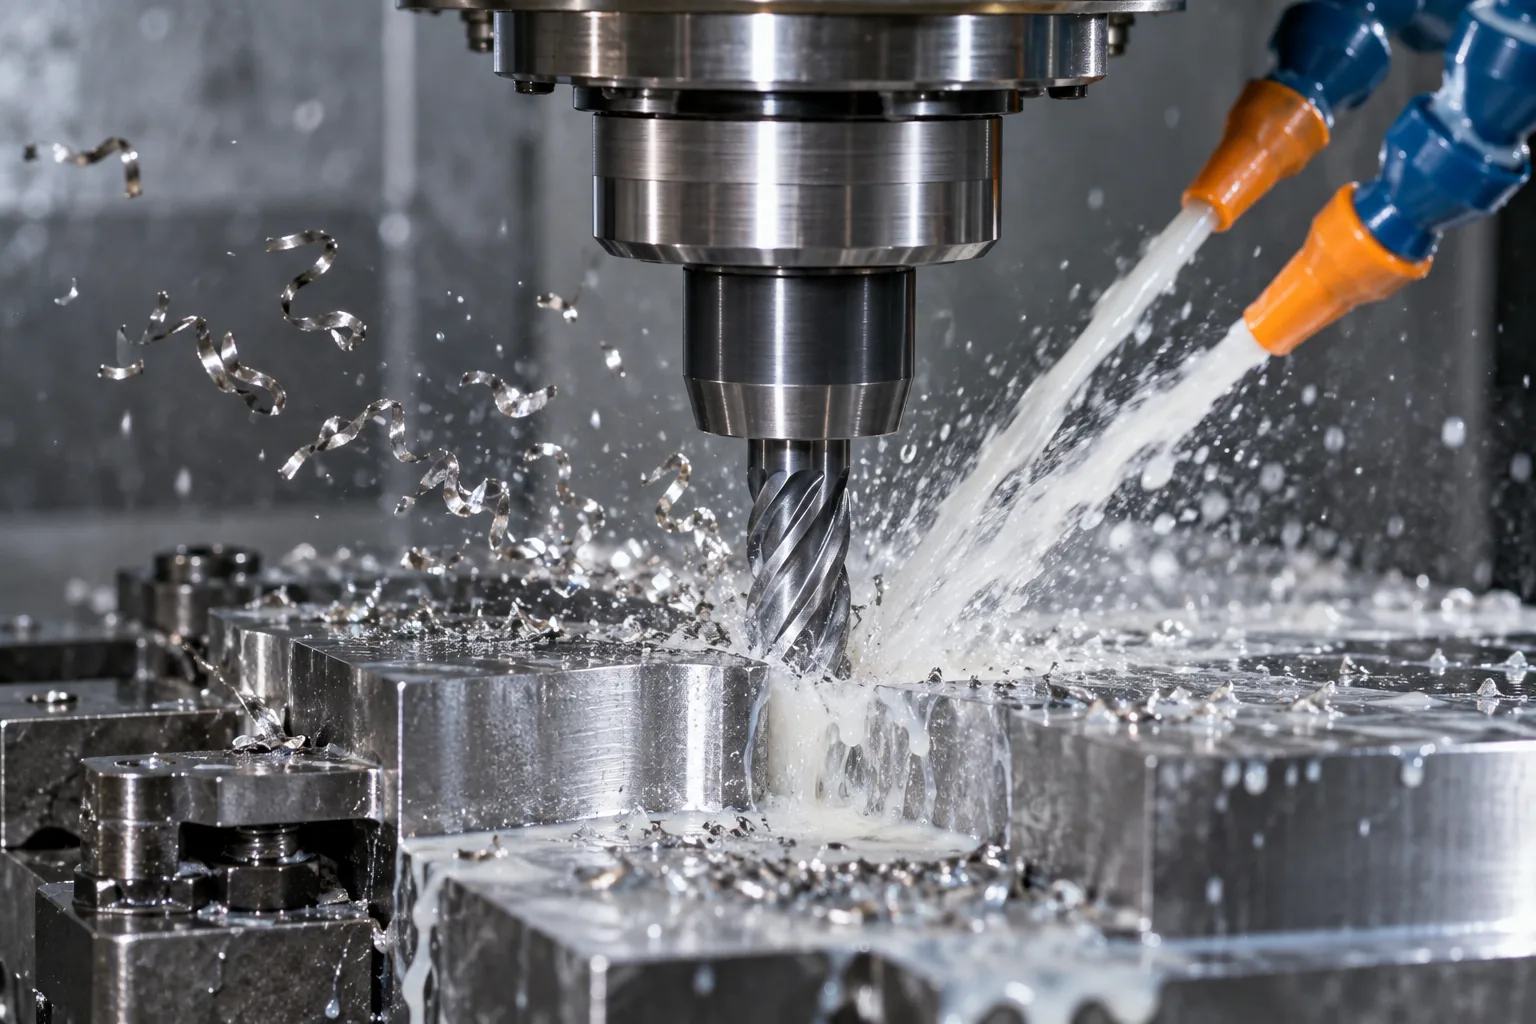
Ein Versuch, der die Frage entscheidet, statt sie zu illustrieren. Gefräst wurde eine mit einem Kugelfräser, in sieben Messreihen, bei zwei und zwei Kombinationen aus Drehzahl und Vorschub. Die Geometrie war so gewählt, dass derselbe Fräser dieselbe Bewegung unter verschiedenen Umschlingungssituationen ausführt. Genau das erlaubt es, die Wirkung der Form von der Wirkung des Verschleißes zu trennen — ohne diese Trennung ist jedes Ergebnis mehrdeutig.
Der Befund, und der Befund dagegen. Bei gleichem Zeitspanvolumen und gleicher Geometrie steigt das Biegemoment mit zunehmendem Standweg. Damit ist es als brauchbar, und der Anfangsverschleiß eines neuen Werkzeugs war bereits in der ersten Messreihe sichtbar. Der Spindelstrom taugt dafür nicht: Im Schlichtprozess liegen die Kurven von neuem und gebrauchtem Werkzeug übereinander. Ein Ergebnis, das eine Datenquelle ausschließt, ist so viel wert wie eines, das eine bestätigt — es verhindert die Investition in Messtechnik, die nichts zeigt.
Vergleichbarkeit automatisch herstellen, das ist der Kern. Über die Maschinenkoordinaten lassen sich simuliertes Zeitspanvolumen und Sensorsignal aufeinander legen. Damit identifiziert das Verfahren selbst die Abschnitte gleichen Zeitspanvolumens, an denen ein Vergleich zulässig ist. Bei einer Serie könnte man diese Abschnitte auch von Hand heraussuchen. Bei Unikaten kann das niemand — und deshalb steht oder fällt der ganze Ansatz an dieser Automatisierung.
Das Ergebnis
Der Nachweis, dass es geht, und die Angabe, wie.
Aus einem Fräsversuch mit sieben Messreihen sind drei Datenquellen zu einem gemeinsam auswertbaren Signal zusammengeführt worden. Das Ergebnis: Das Biegemoment am Werkzeug ist als brauchbar, sofern man Abschnitte gleichen Zeitspanvolumens und gleicher Geometrie miteinander vergleicht. Der Spindelstrom ist es nicht. Und weil sich das aus der Geometrie simulierte Zeitspanvolumen über die Maschinenkoordinaten mit dem Sensorsignal verbinden lässt, findet das Verfahren die vergleichbaren Abschnitte selbst — das macht die Verschleißanalyse bei Einzelstücken erst praktikabel.
Dazu ein Reifegradmodell in fünf Stufen, das den Weg von der Datenanzeige über die bis zur Prognose des besten ordnet. Die Ergebnisse sind in einem beidseitig unterzeichneten Abnahmedokument bestätigt worden.
Diese Leistungen steckten im Projekt
Weitere Projekte
Alle Referenzen ansehen
Kontakt
Sprechen Sie uns an
Schreiben Sie uns eine Zeile. Wir ordnen Ihre Frage ein und melden uns.